
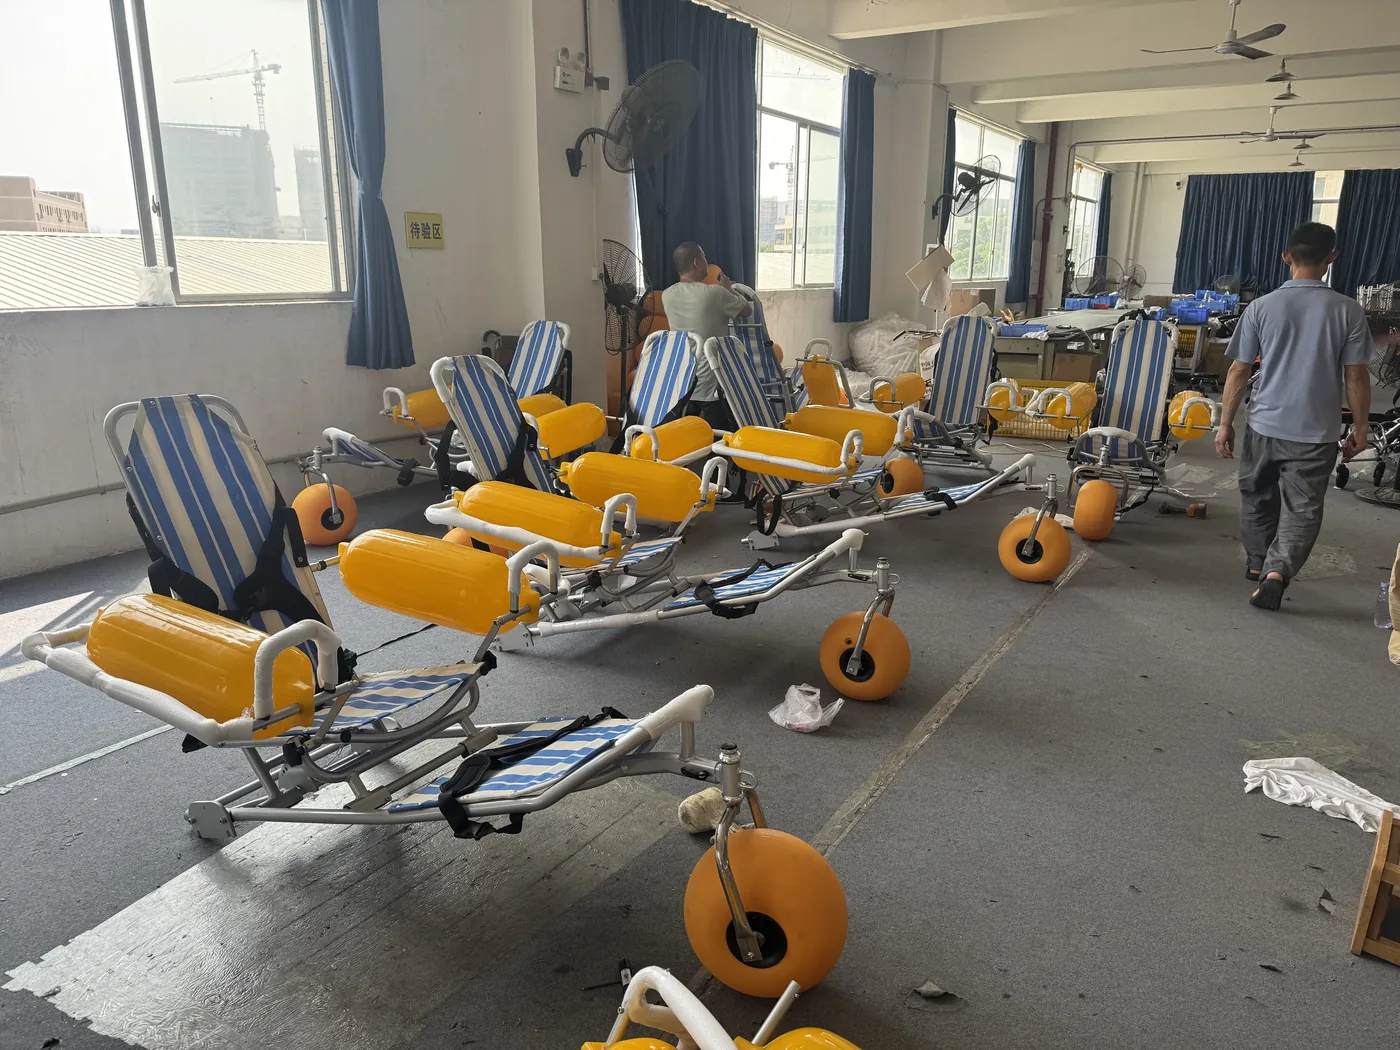
Uma linha com espaço para quarenta estruturas pode ter tempo para conferir apenas trinta conjuntos antes da coleta. Para estimar a capacidade de entrega de cadeiras anfíbias, pergunte quantos conjuntos podem completar todas as etapas exigidas na mesma janela. Uma peça iniciada, uma cadeira montada e uma unidade liberada para embalar representam estados diferentes.
Defina a unidade de produção antes da conta
Escreva o que corresponde a uma unidade no pedido. O cliente pode encomendar apenas o conjunto estrutural ou uma cadeira completa, com assento, apoios laterais, rodas e ferragens. Se uma roda ou amostra de interface vier do comprador, identifique quem a fornece e quando ela estará disponível para a verificação acordada. Contar quadros prontos como cadeiras completas superestima o que poderá ser entregue.
A documentação da AY-ST-V1.0 identifica três rodas infláveis e dois apoios de braço flutuantes. Um vendedor que informa capacidade em “pares de apoios” está falando de uma unidade de medida diferente da oficina que informa “cadeiras por semana”. Relacione as quantidades pela lista de componentes da revisão real. Manual do modelo de referência, em inglês.
Encontre o posto que limita a saída
Considere um exemplo fictício em que o produto, a sequência e a equipe já foram definidos. Os tempos por conjunto abaixo são hipóteses de planejamento. Os minutos disponíveis já descontam a carga de outros pedidos, as pausas e a preparação previstas. As etapas dispõem dos respectivos recursos e podem trabalhar sobre lotes sucessivos.
| Etapa | Minutos disponíveis para esta família na semana | Minutos por conjunto | Capacidade da etapa |
|---|---|---|---|
| Preparação de componentes | 1.800 | 30 | 60 conjuntos |
| Montagem | 1.320 | 30 | 44 conjuntos |
| Inspeção e registro para liberação | 900 | 25 | 36 conjuntos |
Nessas condições, o limite calculado é de 36 conjuntos por semana em regime de produção já estabelecido. Somar 60 + 44 + 36 contaria o mesmo produto em três etapas. Para um pedido de 40 unidades, a inspeção precisaria de 1.000 minutos, ou 100 a mais que os 900 disponíveis. Se chegarem componentes para somente 32 conjuntos, o limite cai para 32 mesmo que a inspeção tenha tempo para 36.
Verifique o que os minutos escondem
Peça a base dos tempos observados, a configuração medida e o período da observação. Um lote com duas revisões pode exigir preparação adicional entre elas. Uma pessoa que monta e também inspeciona pode ter sido contada nas duas capacidades. Em cada etapa, compare o calendário das pessoas, dos instrumentos e dos materiais necessários ao mesmo tempo.
Considere ainda o tempo de atravessar a sequência. Se o primeiro componente só ficar pronto no fim da semana, a capacidade semanal em regime normal não prova que 36 cadeiras estejam disponíveis para coleta naquela sexta. Uma nova amostra, uma mudança de desenho ou uma verificação especial pode afetar o primeiro lote mais do que a média.
Peça ao fornecedor uma resposta com quantidade, janela, premissas, recurso limitante e data de revisão. Aumentar a produção de estruturas não resolve a falta de minutos na inspeção. Use o planejamento da produção do pedido para converter essa capacidade em datas, e a inspeção final para identificar quais unidades realmente podem seguir.